
Kaltwand-Retortenöfen bis 2400 °C bzw. bis 3000 °C
Sie eignen sich hervorragend für vielfältige Wärmebehandlungsprozesse, die eine definierte Schutz- oder Reaktionsgasatmosphäre erfordern.

Kaltwand-Retortenöfen bis 2400 °C bzw. bis 3000 °C




FAQ zu Kaltwandretortenofen
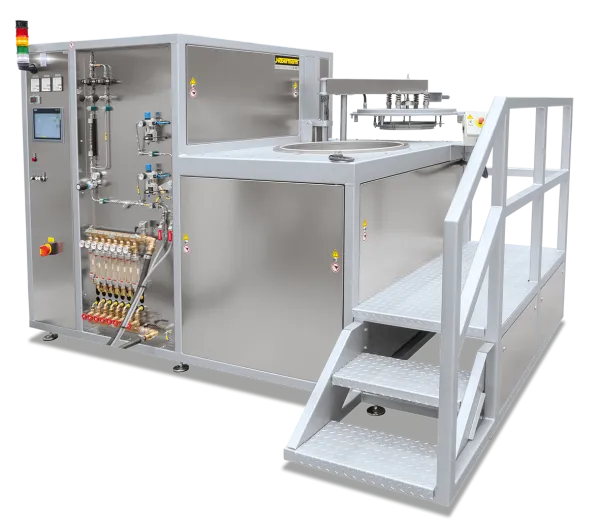
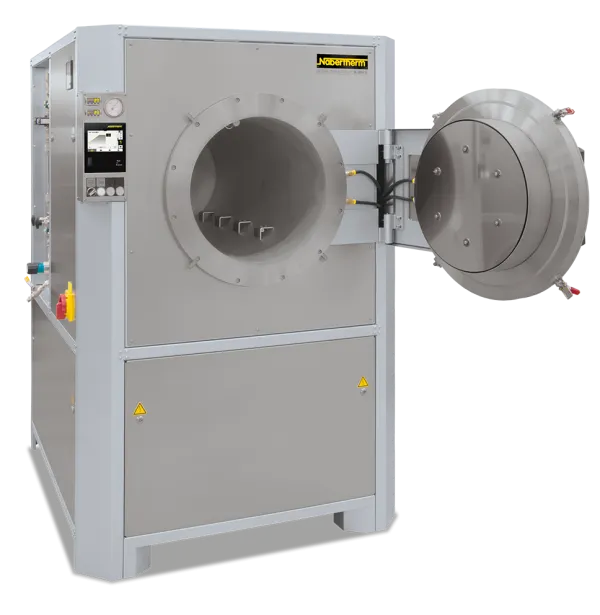
Die Kaltwandretortenöfen der Baureihe VHT sind Hochtemperaturöfen für Wärmebehandlungen unter Schutzgas, Reaktionsgas oder Vakuum. Sie eignen sich insbesondere für anspruchsvolle Prozesse in Forschung, Entwicklung und industrieller Produktion.
Kaltwandretortenöfen der Nabertherm Baureihe VHT kommen unter anderem in folgenden Bereichen zum Einsatz:
Sintern
Entbindern
Wärmebehandlung von Metallen
Hartlöten
Glühen
Keramik- und Pulvermetallurgie
Hochtemperaturprozesse unter Vakuum
Prozesse unter Wasserstoff oder Schutzgas
Forschung und Materialentwicklung
Je nach Ausführung erreichen die Retortenöfen Temperaturen von bis zu 2400 °C. Die verfügbaren Temperaturbereiche hängen dabei vom jeweiligen Heizsystem ab:
Graphitbeheizung: bis 2400 °C
Molybdänbeheizung: bis 1600 °C
Wolframbeheizung: bis 1800 °C
MoSi₂-Heizelemente: bis 1800 °C
Sind höhere Temperaturen erforderlich können Schachtöfen der Nabertherm Baureihe SVHT eingesetzt werden. Diese erreichen Maximaltemperaturen von bis zu 3000 °C mit Graphitbeheizung beziehungsweise bis 2400 °C mit Wolframbeheizung.
Die VHT-Baureihe bietet unterschiedliche Heizkonzepte für verschiedene Prozessanforderungen:
Graphit-Heizeinsätze für höchste Temperaturen
Molybdän- und Wolfram- Heizeinsätze für hochreine Prozesse und für Hochvakuum-Anwendungen
MoSi₂-Heizelemente mit Faserisolierung für Prozesse unter Luft und Schutzgas oder Vakuum
Dadurch kann der Ofen optimal an Material, Atmosphäre und Temperatur angepasst werden.
Ja. Die vakuumdichte Retorte der Nabertherm Baureihe VHT ermöglicht Prozesse im Grob-, Fein- oder Hochvakuum. Abhängig von Modell und Pumpensystem sind Vakuumniveaus bis in den Bereich 10-6 mbar möglich.
Kaltwandretortenöfen zeichnen sich dadurch aus, dass die Retortenwände – wie der Name schon sagt – gekühlt werden. Der Heizer ist innenliegend und durch eine Isolierschicht von den gekühlten Wänden der Vakuumkammer getrennt. Durch die niedrige Temperatur der Wand behält das Vakuumkammermaterial seine Festigkeit und erlaubt Vakuumbetrieb, selbst wenn im Nutzraum des Ofens Temperaturen von weit über 1000 °C herrschen. Das unterscheidet diese Öfen von Heißwandretortenöfen der Baureihe NR mit außenliegender Beheizung, die nur bis ca. 600 °C unter Vakuum betrieben werden können.
Die vakuumdichte Ofenkammer - Retorte genannt - bildet den gasdichten Prozessraum des Ofens. Dadurch können exakt definierte Atmosphären oder Vakuumbedingungen erzeugt werden, die für hochwertige Wärmebehandlungsprozesse erforderlich sind.
Die Retortenöfen der Baureihe VHT können mit verschiedenen Prozessgasen betrieben werden, beispielsweise:
- Stickstoff (N₂)
- Argon (Ar)
- Nicht-brennbares Formiergas wie z.B. N2/H2 (95/5 %) oder Ar/H2 (98/2 %)
- Wasserstoff (H₂) - für den Betrieb mit brennbaren Gasen bietet Nabertherm spezielle Sicherheitspakete.
- Weitere Prozessgase wie z. B. He, CO, CH4, NH3 … sind auf Anfrage möglich
Ja. Die H₂-Ausführungen der VHT-Baureihe sind speziell für den sicheren Betrieb mit Wasserstoff und anderen brennbaren Gasen ausgelegt. Ein zertifiziertes Sicherheitssystem überwacht kontinuierlich den Prozess und leitet im Fehlerfall automatisch Schutzmaßnahmen ein.
Ja. Unsere Vakuumöfen können für Anwendungen nach AMS2750 beziehungsweise CQI-9 konfiguriert werden. Je nach Ausführung können die Anlagen mit geeigneter Mess- und Regelungstechnik sowie dokumentierbarer Prozessführung ausgestattet werden.
Die Standardmodelle der VHT-Serie decken Nutzvolumen von 8 bis 500 Litern ab. Dadurch eignen sich die Öfen sowohl für Laboranwendungen als auch für größere Produktionschargen.
Ja. Nabertherm bietet umfangreiche Individualisierungsmöglichkeiten, darunter:
- Angepasste Nutzraumabmessungen
- Mehrzonigkeit für verbesserte Temperaturgleichmäßigkeit
- Zusätzliche Prozessgase
- Automatisierungslösungen
- Erweiterte Kühlkonzepte
- Chargiergestelle und ähnliches
- Individuelle Steuerungs- und Dokumentationslösungen
- Spezielle Aufstellbedingungen
Und vieles mehr - gerne diskutieren wir mit Ihnen gewünschte Sonderlösungen, die auf Ihre Bedürfnisse zugeschnitten sind.
Ja. Die Öfen mit Standardcontroller P570 können mit dem VCD-Softwarepaket ausgestattet werden.
VHT-Öfen mit SPS-Steuerung sind standardmäßig mit der Dokumentationslösung NTLog/NTGraph ausgestattet. Diese ermöglicht eine zuverlässige Erfassung und Auswertung relevanter Prozessdaten.
Für erweiterte Anforderungen steht das Nabertherm Control Center (NCC) zur Verfügung. Mit dieser leistungsfähigen Software lassen sich Prozesse komfortabel überwachen, dokumentieren und langfristig archivieren.
Ja. Mit entsprechenden Erweiterungen lassen sich mehrere Prozessgase automatisch regeln und in den Prozess integrieren. Mit optionalen Massendurchflussreglern lassen sich innerhalb deren Regelbereiche Gasgemische gezielt in den Prozess einleiten.
Die Kaltwand-Retortenöfen der VHT-Baureihe werden in zahlreichen Branchen eingesetzt, darunter:
Luft- und Raumfahrt
Automobilindustrie
Medizintechnik
Halbleiterindustrie
Forschungseinrichtungen/Universitäten
Pulvermetallurgie
Keramikindustrie
Werkstofftechnik
Und zahlreiche weitere Industrien, die Wärmebehandlungsprozesse mit kontrollierter Atmosphäre oder Vakuum bei hohen Temperaturen benötigt
Die VHT-Öfen verfügen über umfangreiche Sicherheitsfunktionen. Einige davon sind nur mit Zusatzausstattung notwendig/verfügbar. Einige typische Beispiele:
- Temperaturwählbegrenzer
- Kühlwasserüberwachung
- Drucküberwachung
- Automatische
- Sicherheitsprogramme
- Lecktests
- Sicherheitskonzepte für Wasserstoffbetrieb
Ja. Die Öfen können in bestehende Produktionsumgebungen integriert und mit übergeordneten Steuerungssystemen verbunden werden. Schnittstellen und Automatisierungslösungen werden projektspezifisch umgesetzt.
Wenn der Prozess eine schlagartige Abkühlung mittels Abschreckens unter einem Prozessgas im Überdruck erforderlich macht, dann kommt diese Ofenserie nicht in Frage.
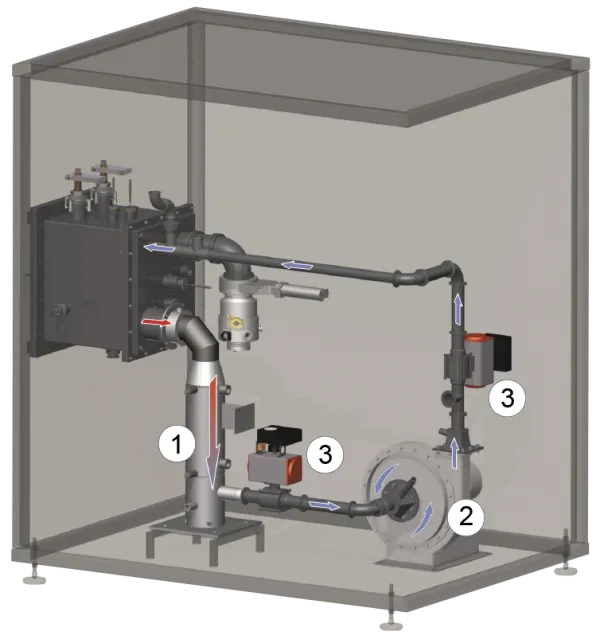
Für eine beschleunigte Abkühlung bietet Nabertherm jedoch eine direkte Gasschnellkühlung an. Dabei zirkuliert das Prozessgas bei Atmosphärendruck mit einer hohen Geschwindigkeit vom Ofenraum in einen Gas-Wasser-Wärmeübertrager und von dort zurück in den Ofenraum. Die heiße Charge gibt die Wärme an das Prozessgas ab. Das erwärmte Prozessgas wird im Wärmeübertrager wieder heruntergekühlt und erneut durch die Charge geführt.
Die Auswahl hängt unter anderem von folgenden Faktoren ab:
Maximaltemperatur
Prozessatmosphäre
Mögliche Ausgasungen aus dem Produkt
Reinheitsanforderungen
Chargengröße und -gewicht
Vakuumniveau
Automatisierungsgrad
Die Experten von Nabertherm beraten individuell und entwickeln gemeinsam mit Ihnen die passende Ofenlösung für Ihren Wärmebehandlungsprozess.
Die Prozessatmosphäre beeinflusst maßgeblich die Materialeigenschaften und Oberflächenqualität. Mit den Kaltwand-Retortenöfen der Baureihe VHT lassen sich exakt definierte Atmosphären realisieren, um z. B. Oxidation zu vermeiden oder gezielte Reaktionen zu steuern.
Ja. Durch ihre flexible Ausstattung, präzise Regelung und vielfältigen Konfigurationsmöglichkeiten eignen sich die VHT-Öfen ideal für Forschungsanwendungen, Pilotproduktionen und Materialentwicklungen.
Folgende Versorgungsleistungen sind üblicherweise erforderlich:
- Strom
- Prozessgas
- Kühlwasser - das Kühlwasser sollte ausfallsicher sein
- Ggf. Absaugung / Raumbelüftung
- Ggf. Druckluft
- Bei Öfen mit Nachverbrennung ist oftmals ein zusätzliches Brennergas erforderlich (z.B. Propan oder Erdgas)
- Platz - wir empfehlen einen Wartungsabstand von mindestens 800 mm rund um den Ofen
Mit P570 müssen Ventile von Hand geschaltet werden, während der Controller sich um das Abfahren der programmierten Temperaturkurve kümmert. Mit der kostenlosen „MyNabertherm“ App können sie den Prozess Ihres Ofens von überall aus überwachen.
Mit einer SPS-Steuerung drücken Sie nur den Startknopf und der zuvor programmierte Prozess läuft vollautomatisch ab.
Alle Öfen werden erst nach Beauftragung gebaut, um diese Ihren individuellen Bedürfnissen anzupassen. Einen kleinen Standardofen können wir in ca. 6 Monaten liefern, während ein großes Ofensystem mit vielen Sonderwünschen bis zu einem Jahr brauchen kann. Bei großen Abnahmemengen, sind auch Staffellieferungen möglich.




Katalog
Eine komplette Übersicht über unser umfangreiches Sortiment an Öfen und Zubehör für verschiedenen Prozesse, die unter brennbaren oder nichtbrennbaren Reaktionsgasen, im Salzbad, oder im Vakuum erfolgen, finden Sie in unserem Katalog „Thermprozesstechnik 2“.

